I modern kommersiell arkitektur har takdesign utvecklats från grundläggande utrymmesinneslutning till ett multifunktionellt system som balanserar estetik, brandsäkerhet och akustisk komfort.Bland olika material,Gipsplattor av gipsskivor(särskilt akustiska perforerade paneler) har dykt upp som en premiumlösning för skolor, flygplatser, hotell och kontor med öppen planlösning.
För internationella byggmaterialtillverkare, investera i en högeffektivKakeltillverkningsmaskin för gipsskivorär den ultimata nyckeln till att utöka produktportföljerna och fånga kommersiella projekt med hög marginal. Den här guiden bryter ner kärntekniken, produktionsfaserna och kritiska köpfaktorer för denna industriella linje.

Förstå kakeltillverkningsmaskinen för gipsskivor
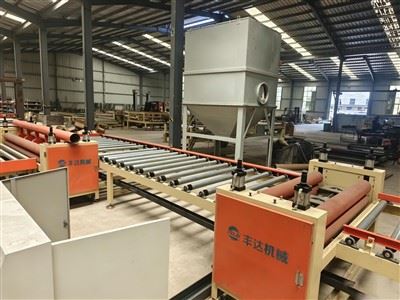
En professionell klassKakeltillverkningsmaskin för gipsskivorär en helautomatiserad produktionslinje utformad för att bearbeta standardgipsskivor (gipsskivor) till premium takplattor i standardstorlek (som 600x600 mm eller 1200x600 mm).
Beroende på riktade marknadskrav kan dessa maskiner konfigureras för två vanliga produkttyper:
Standard laminerade plattor: Rengöring, limning, PVC/aluminiumfolielaminering och sågning.
Akustiska perforerade plattor: Höghastighetsstansning/perforering, skärning och baksida med akustisk non-woven fleece. (Detta representerar det högsta marknadsvärdet).
Detaljerat produktionsarbetsflöde av perforerade akustiska gipsplattor
För att uppnå de stränga toleranser som krävs för sömlös nätinstallation, utför en helautomatisk produktionslinje följande synkroniserade steg:
Automatisk brädmatning och justering
Kraftiga hydrauliska lyftbord och vakuumsugbryggor lastar automatiskt råa, fullstora gipsskivor på transportbandet. Precisionsstyrande spår riktar in brädan perfekt för att säkerställa felfri geometrisk symmetri under efterföljande stansning.
Höghastighets mekanisk stansning (kärnfasen)
Skivan går in i en kraftig hydraulisk eller mekanisk stanspressstation. Med hjälp av specialtillverkade CNC-stiftmatrismatriser slår maskinen tusentals rena hål direkt.
Populära mönster: Runda hål (t.ex. ø6 mm, ø8 mm, ø12 mm), fyrkantiga hål (10x10 mm), eller oregelbundna mikroperforeringar.
Dammutsug och ytskurning
Stansning av gips genererar enorma mängder kärndamm. Industriella vakuumsystem med stora volymer är integrerade direkt runt formområdet, i kombination med roterande borstvalsar nedströms, för att lämna skivans ytor helt orörda.
Akustisk fleece laminering
Skivan vänds eller överförs till limningsstationen, där en exakt film av flamskyddande lim appliceras på baksidan. En rulleLjudabsorberande non-woven fleece (akustisk filt)rullas sedan ut automatiskt och termiskt laminerat över den perforerade sektionen. Denna baksida förhindrar att damm faller ut samtidigt som panelens brusreduceringskoefficient (NRC) maximeras.
Multi-blad kors & längsgående sågning
Det fullt bearbetade stora arket kommer in i en kraftig skärmaskin med flera spindlar. Höghastighets diamant-/volframkarbidblad skär plåten längs både X- och Y-axlarna till standardmått för kakel, som t.ex.595×595 mm, 600×600 mm eller 603×603 mm.
Precision kantprofilering och tejpning
Skivade kanter är omedelbart avfasade, kvadratiska eller lindade med självhäftande skyddstejper för att täta in den råa gipskärnan, vilket förhindrar strukturell fransning eller dammläckage under logistik.
Teknisk ögonblicksbild: Viktiga maskinparametrar
| Prestandafunktion | Industriell produktionsstandard |
|---|---|
| Kompatibelt råmaterial | Standard gipsskivor (tjocklek: 8,0 mm – 15,0 mm) |
| Standard utmatningsstorlekar för kakel | 595x595mm / 600x600mm / 603x603mm / 1200x600mm |
| 30 – 60 slag per minut (beroende på mönsterkomplexitet) | |
| Noise Reduction Coefficient (NRC) | Uppnår0.55 – 0.80(Förbättrad av akustisk fleecebacking) |
| Automationsarkitektur | Central Siemens/Mitsubishi PLC-styrning med frekvensomriktare |
Nyckeltekniska aspekter för Smart Sourcing
När man utvärderar globala maskintillverkare för en kakelserie av gipsskivor, ser veteranköpare från fabriker bortom råprissättning för att fokusera på teknisk integritet:
Matristeknik och stansrenhet: Lågvärdiga stanspressar river sönder gipsskivans pappersfoder, vilket resulterar i suddiga, grova hålkanter som ser hemska ut efter målning. Maskiner i toppskiktet har matrisformar med toleranser för mikroavstånd för att säkerställa skarpa, knivskarpa hål.
Spänningskontroll för akustisk fleece: Den non-woven fleece måste appliceras under exakt, automatiserad spänning. Översträckning gör att plattan böjer/förvrids efter kapning, medan understräckning leder till hängande fleece som blockerar perforeringarna.
Dammreduceringssystem: Gipsdamm är mycket nötande och farligt för mekaniska lager. En överlägsen linje måste ha ett helt förseglat hölje med pneumatiska grenrör för dammuppsamling med flera punkter.
Fånga framtiden för kommersiella tak
Genom att uppgradera ditt produktionsekosystem med en automatiserad kakeltillverkningsmaskin för gipsskivor kan du svänga från basprodukter med låg marginal till högvärdiga arkitektoniska akustiska system, starkt gynnade av offentliga och kommersiella projektbudgivningar globalt.