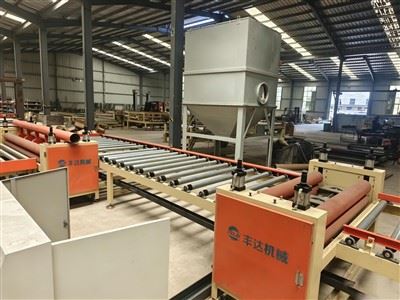
För tillverkare av byggmaterial, taknätsfabriker och entreprenörer för torrfoderteknik, uppgradering till enhelautomatisk produktionslinje för T-nätär ett avgörande steg mot att skala produktion och fånga avancerade kommersiella projekt. Att söka efter "T bar machinery manufacturers" online ger dock ofta mycket olika fabriksofferter, vilket gör köpare förbryllade över de underliggande tekniska skillnaderna.
Inom den globala metallformningssektorn resulterar köp av den billigaste utrustningen ofta i kontinuerlig stilleståndstid, inkonsekvent profilrakhet och förstörda stålbeläggningar. För att säkerställa en mycket lönsam maskininvestering måste inköpschefer utvärdera de centrala strukturella och elektroniska komponenterna som dikterar en linjes långsiktiga avkastning och produktnoggrannhet.

1. Utvärdera axeldiametrar och bäddstyvhet
Grunden för varje rullformningsmaskin ligger i dess strukturella styvhet. T-gallerprofilen (särskilt Main Tee och Cross Tee) kräver en kombination av snäva flerstegsböjar och metallsömmar i två lager.
Industristandarden:Premium industriella linjer användermassiva stålaxlar med en diameter på Φ 50 mm–60 mm(eller ännu större för höghållfast stål). Dessa axlar är precisionssvarvade via CNC-svarvar, högfrekvenshärdade och härdade för att motstå massiva formningstryck.
Varför det är viktigt:Axlar under Φ 45 mm eller tillverkade av lågvärdigt konstruktionsstål kommer att böjas något under kontinuerliga tunga belastningar. Denna mikroskopiska avböjning leder till vridning, vridning eller "bananböjar" i din slutliga T-stångsprodukt, vilket gör dem oanvändbara för undertaksgaller som kräver absolut rakhet.
2. Inspektera rullmetallurgi och beläggningsskydd
T-nätprofiler valsas vanligtvis av förmålat stål (för den synliga bottenkåpan) och varmförzinkat stål (för den strukturella karossmatrisen).
Materialval:Avancerade maskinbyggare skär formvalsar av premiumCr12MoV eller GCr15 lagerstålföljt av vakuumvärmebehandling för att uppnå en hårdhet på HRC 58-62.
Ytskydd:Rullytorna måste vara noggrant polerade eller hårdförkromade. Utan detta kommer friktionen som genereras under höghastighetsvalsning att repa, repa eller delaminera den förmålade vita beläggningen på T-gridskyddsremsan, vilket leder till höga skrothastigheter och kundavslag.
3. Prioritera servospårning framför Stop-and-Punch-system
Produktionshastigheten och låsnoggrannheten hos en T-stång beror helt på dess stansnings- och klipparkitektur.
Höghastighetsservoflygsystem:En topplinje integrerar en automatiseradhydrauliskt spårande servostans och flygande klippsystem. Detta gör det möjligt för linan att stansa brandexpansionsavlastningsslitsar, sammankopplande fogar och utföra det slutliga snittetmedan stålbandet rör sig kontinuerligt i 30-35 meter per minut.
Stoppa och slå fallgropar:Lägre kostnadsmaskineri förlitar sig på ett "stopp-och-stans"-system, där linjen måste stoppa matningsprocessen för varje enskilt slag och snitt. Detta minskar inte bara uteffekten med 60 % utan lägger också en intensiv mekanisk påfrestning på elmotorerna, vilket leder till höga energikostnader och frekventa drivfel.
4. Kräv mikrotolerans för sammankopplade leder
Upphängda gallertak förlitar sig på en verktygsfri, klicklåsinstallation. När ett huvud-T-stycke och ett tvär-T-stycke snäpper ihop, måste spelet vara mikroprecis för att eliminera mellanrum och strukturell förskjutning.
Den automatiska stansformen måste ha förstklassiga volframkarbid- eller SKD11-legeringsverktyg för att uppnåspalttoleranser inom ±0,1 mm.
Under ditt fabriksacceptanstest (FAT), begär alltid en kontinuerlig testkörning för att kontrollera om de sammanklickade profilerna är helt jämna och strukturellt sunda under belastning.
5. Smart PLC-infrastruktur och global komponenttillgänglighet
Att investera i specialiserad utrustning kräver ett tillförlitligt elektroniskt stödekosystem.
Se till att den automatiserade linjens centrala hjärna använder internationellt erkända varumärken somSiemens, Mitsubishi eller Delta PLC-systemparat med ett flerspråkigt användargränssnitt för HMI-pekskärm.
Inköpslinjer utrustade med generiska eller egenutvecklade lokala elektroniska komponenter gör lokal felsökning nästan omöjlig om en växelriktare eller relä inte fungerar. Globalt stödda komponentsystem garanterar att dina lokala tekniker kan köpa reservdelar eller få tillgång till fjärranslutna Ethernet-diagnosuppdateringar utan ansträngning.

Medan enhelautomatisk produktionslinje för T-nätmed solida Φ 50 mm-60 mm axlar, Cr12MoV-rullar och servoflygande spårning kräver ett högre initialt kapitalutlägg, den totala ägandekostnaden (TCO) är exponentiellt lägre. Den arbetar med en skelettbesättning på bara 1-2 operatörer, håller skrothalten under 0,5 % och producerar kodkompatibla, premium T-stänger som ger högsta dollar på internationella byggmarknader.