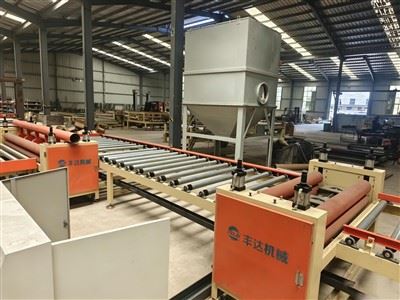
Vid tillverkning av600x600mm PVC laminerad gips takplattor, att bibehålla konsekvent ytjämnhet och rena skäreggar är avgörande för att vinna marknadsandelar. Även mindre defekter - som luftbubblor under PVC-filmen, kantdelaminering i fuktigt klimat eller sönderskurna gipshörn - kan leda till kundklagomål och avvisade partier.
Baserat på många års erfarenhet av fältdrifttagning med vår600x600 PVC-gipsproduktionsutrustning, har vårt ingenjörsteam sammanfattat de fyra största produktionsbristerna, deras grundorsaker och praktiska lösningar.
1. Luftbubblor och blåsor under PVC-filmen
Problemet:Små luftfickor eller ojämna blåsor dyker upp på den dekorativa PVC-ytan kort efter lamineringen.
Grundorsaker:
Resterande gipsdamm på råskivans yta förhindrar direkt limkontakt.
Ojämn limbeläggning eller otillräckligt pressvalstryck.
Instängd luft mellan PVC-filmen och skivan på grund av felaktig filmspänning.
Lösningar:
Uppgradera dammborttagning:Se till att rullrenaren med dubbla borstar och industridammuppsamlaren är igång med fullt sug innan skivan går in i limningsstationen.
Kalibrera limrullar:Kontrollera gapet mellan doseringsvalsen och applikatorvalsen för att bibehålla en jämn limtjocklek (vanligtvis35–50 g/m²).
Justera pneumatiskt tryck:Öka lufttrycket på silikonpressrullarna och se till att PVC-filmens avlindningsaxel har en jämn magnetisk pulverbromsspänning.
2. Kantfräsning och delaminering (särskilt i varma/fuktiga klimat)
Problemet:PVC-dekorationsfilmen eller baksidan av aluminiumfolien börjar lossna från kanterna efter förvaring eller installation.
Grundorsaker:
Lågt fastämne i det vattenbaserade limmet eller felaktig limspädning.
Låg omgivande verkstadstemperatur saktar ner den initiala limklibbigheten.
Lösningar:
Använd högkvalitativt lim:Välj specialiserat PVC-till-gips vattenbaserat lim med ett fast innehåll på minst48%–52%. Undvik överspädning med vatten.
Använd infraröd förvärmning:Slå på IR-värmelamporna före pressningssektionen för att aktivera limmet snabbt, vilket säkerställer omedelbar vidhäftning även under vintern eller fuktiga årstider.
3. Avhuggna kanter och grader under 600×600 mm kapning
Problemet:När du skär stora 1200×2400 mm brädor till 600×600 mm plattor ser gipskanterna grova ut, spruckna eller har riven PVC-film.
Grundorsaker:
Trötta sågblad eller fel tandprofil.
Osynkroniserad hastighet mellan transportbandet och kapsågen.
Lösningar:
Välj rätt sågblad:Använd ultratunn, hög densitetTCT (Tungsten Carbide Tipped) legerade sågbladmed 100 till 120 tänder designade speciellt för laminerade skivor. Slipa eller byt ut knivarna regelbundet.
Kontrollera servosynkronisering:På en automat600x600 PVC-gipsproduktionsutrustningverifiera att kodaren och servospårningsparametrarna är korrekt kalibrerade så att sågen skär rent utan att dra brädet.
4. Diagonal storleksavvikelse (utanför kvadratiska brickor)
Problemet:De färdiga plattorna mäter 600 mm på sidorna, men de två diagonalerna är olika, vilket orsakar monteringsluckor i T-bars takgaller.
Grundorsaker:
Sidostyrskenorna är lösa eller utslitna, vilket gör att skivan kan skeva under längsgående skärning.
Lösningar:
Inspektera och dra åt sidopositioneringsrullarna före varje skift.
Verifiera att det tvärgående portalen är 90 graders rätvinklig med en fyrkant av precisionsstål under rutinmässigt veckounderhåll.
För att hålla din produktionslinje igång med maximal effektivitet bör operatörer följa denna snabba dagliga rutin:
Före skift:Rengör dammuppsamlarpåsar, kontrollera luftkompressorns tryck (0,6–0,8 MPa) och inspektera sågklingans skärpa.
Under skift:Övervaka limets viskositet och kontrollera de färdiga kakeldiagonalerna var 500:e bit.
Efter skift:Tvätta limvalsarna noggrant med rent vatten för att förhindra att det ansamlas torkat lim.